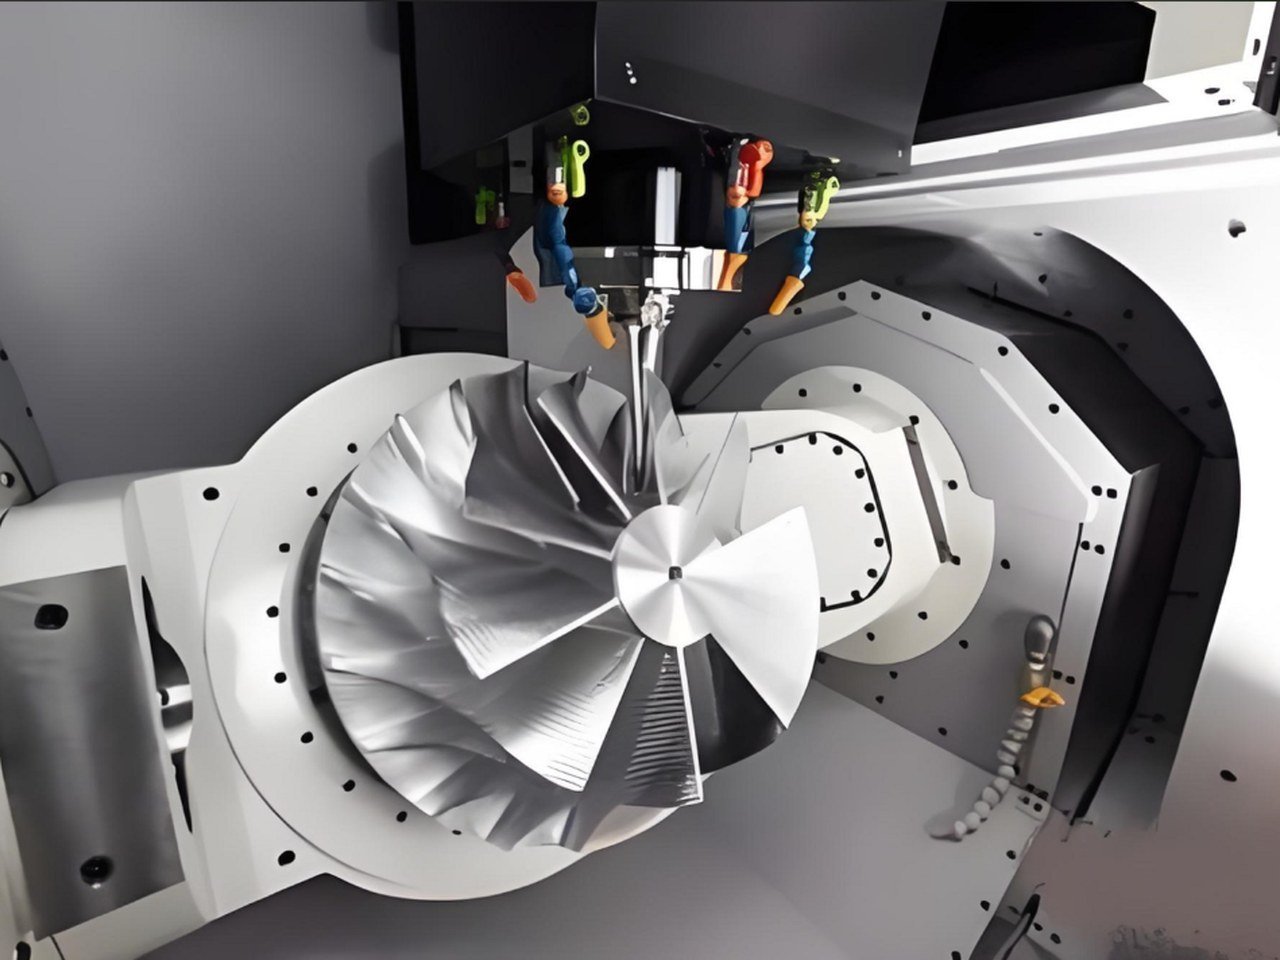
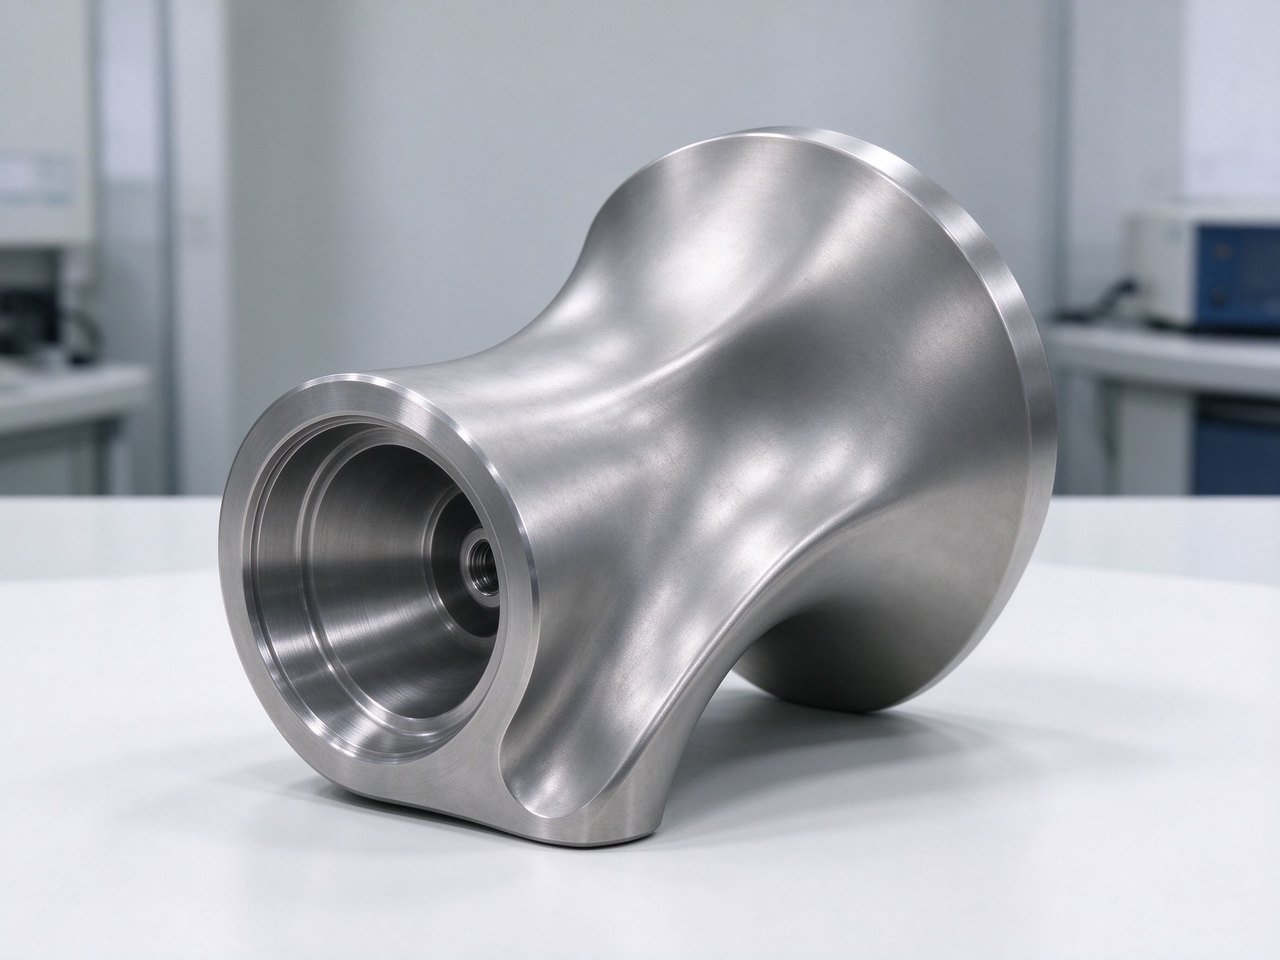
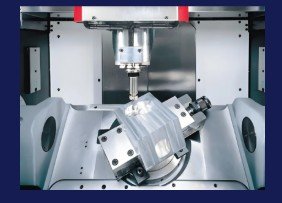
葉輪、葉盤、葉片與機器人關節帶有掠形曲面與倒扣特徵,需要刀具從多個角度進給。我們的五軸聯動加工中心在五軸同動下維持刀具法線對準曲面,3+2 定位加工則可在單一裝夾下處理多面稜柱零件——從單一原型到批量生產一應俱全。
五軸同動切削葉輪、葉盤、葉片與渦輪零件上連續的自由曲面,在複雜彎曲幾何上維持一致的刀具角度與平滑表面。
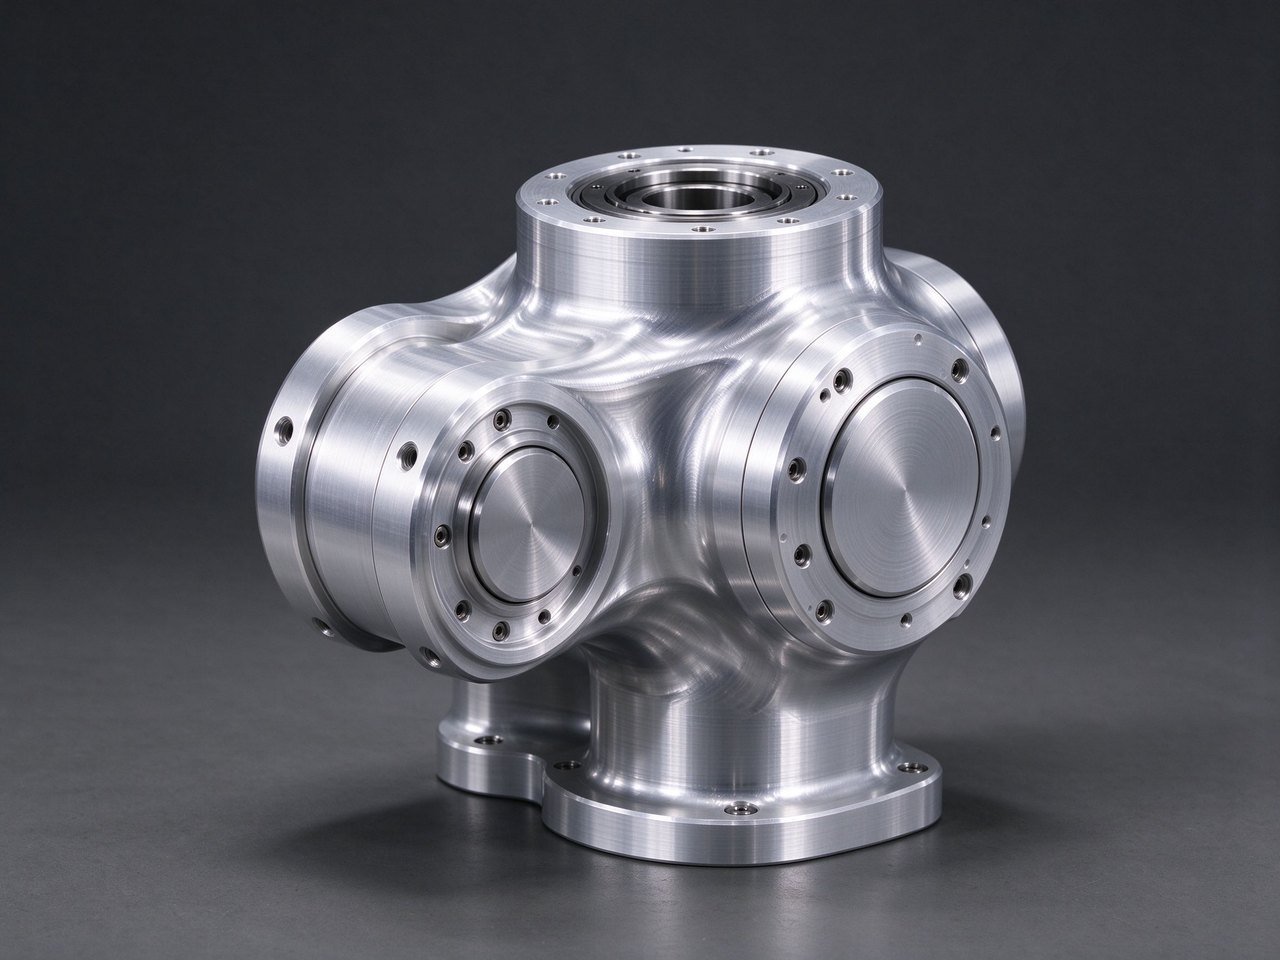
針對多面稜柱零件,兩支旋轉軸將工件定位在固定角度,再由三支線性軸加工。一次裝夾即可加工多個面,無需全聯動的高成本。
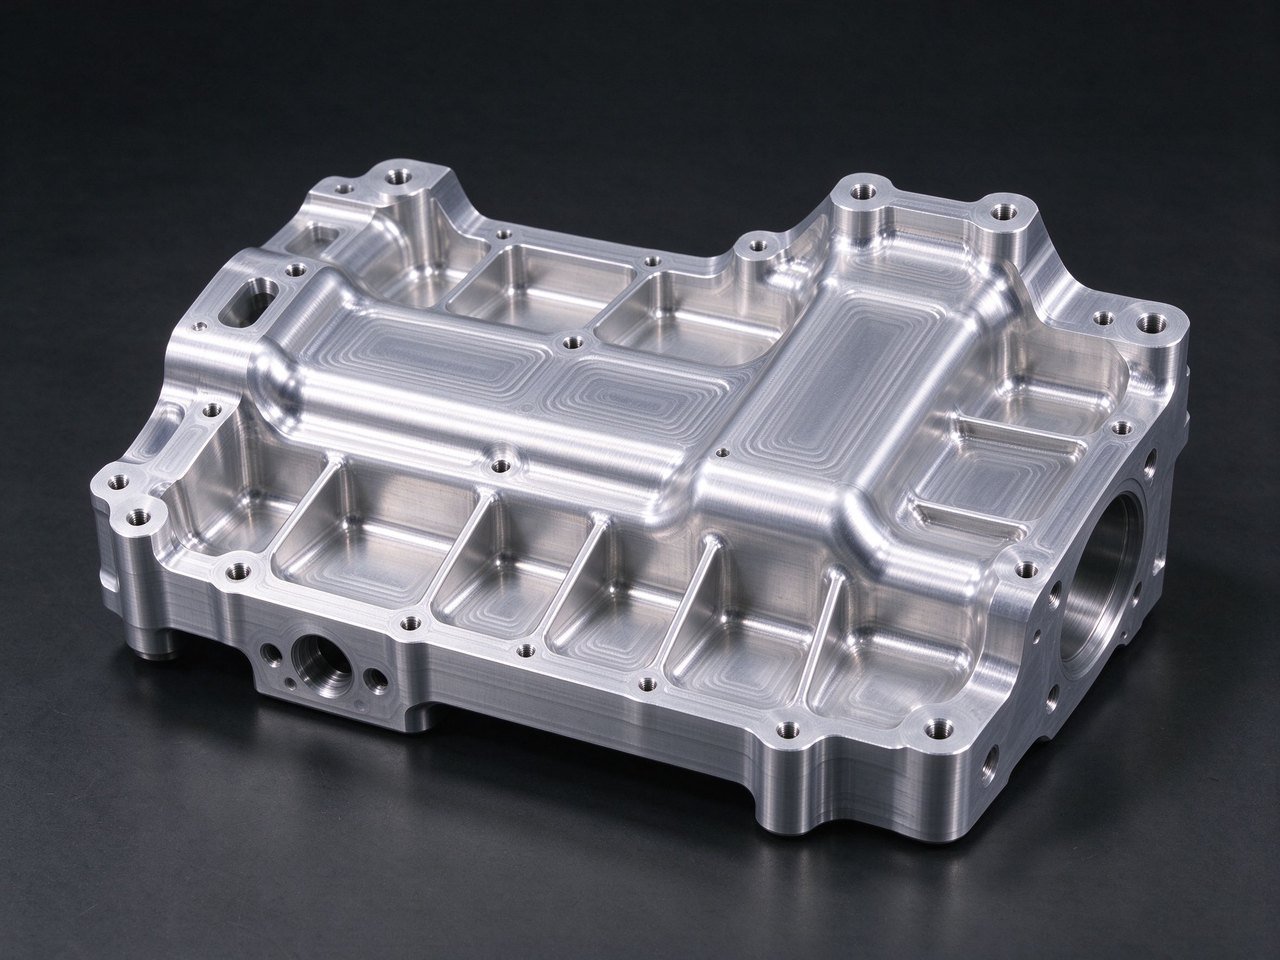
一次裝夾完成五面加工,消除反復裝夾造成的公差累積與對位誤差,縮短交期並提升複雜零件的定位精度。
我們五軸加工鋁合金 6061/7075、鈦合金 Ti-6Al-4V、Inconel 與不鏽鋼,針對耐熱合金採用高剛性裝夾、高壓冷卻液與耐磨刀具。
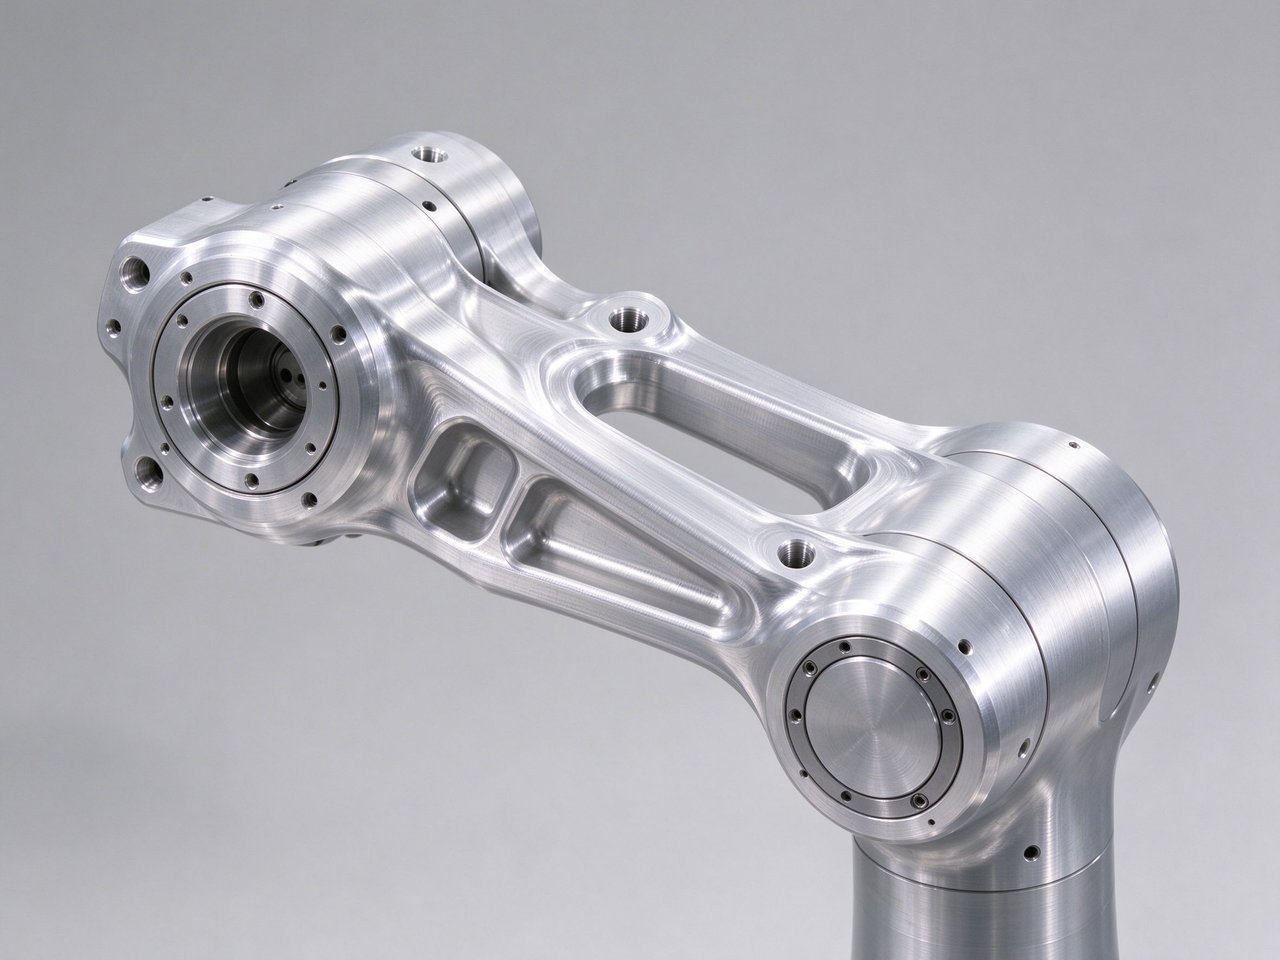
機械手臂結構件、手腕殼體、關節與手臂末端工具,具備精密軸承孔與貼合面,一次加工完成、可直接組裝。
複雜零件以三次元量測機(CMM)與校準量具檢驗,依需求提供首件與終檢報告及實測值。
我們加工全系列航太與工業合金,使用認證、可追溯的材料,並依牌號搭配專用刀具策略。
最常用於葉輪、機械手臂與殼體的五軸合金——切削性佳、比強度高、加工週期快,並可陽極氧化。
5 級鈦合金,用於航太、醫療與賽車零件,兼顧高強度、輕量化與耐蝕性;以高剛性、高扭矩策略加工。
渦輪與熱端零件所需的耐熱超合金,須採用慢速受控切削、高壓冷卻液與耐磨刀具。
耐蝕與析出硬化型不鏽鋼,用於醫療、食品、船舶及具複雜幾何的結構零件。
碳鋼、合金鋼與淬火工具鋼,用於模具、刀具、齒輪及要求高精度的高負載機械零件。
易切削黃銅與紫銅,用於接頭、電極與導電零件,可做出細緻的五軸細節與高品質表面。
PEEK、PEI(Ultem)、PPS 與 PAI,用於醫療、半導體與電子設備中輕量化、絕緣或耐高溫零件。
雙相不鏽鋼、鎂合金、鈷鉻合金及其他合金可另報價——告訴我們牌號,我們在 DFM 評估中確認可行性。
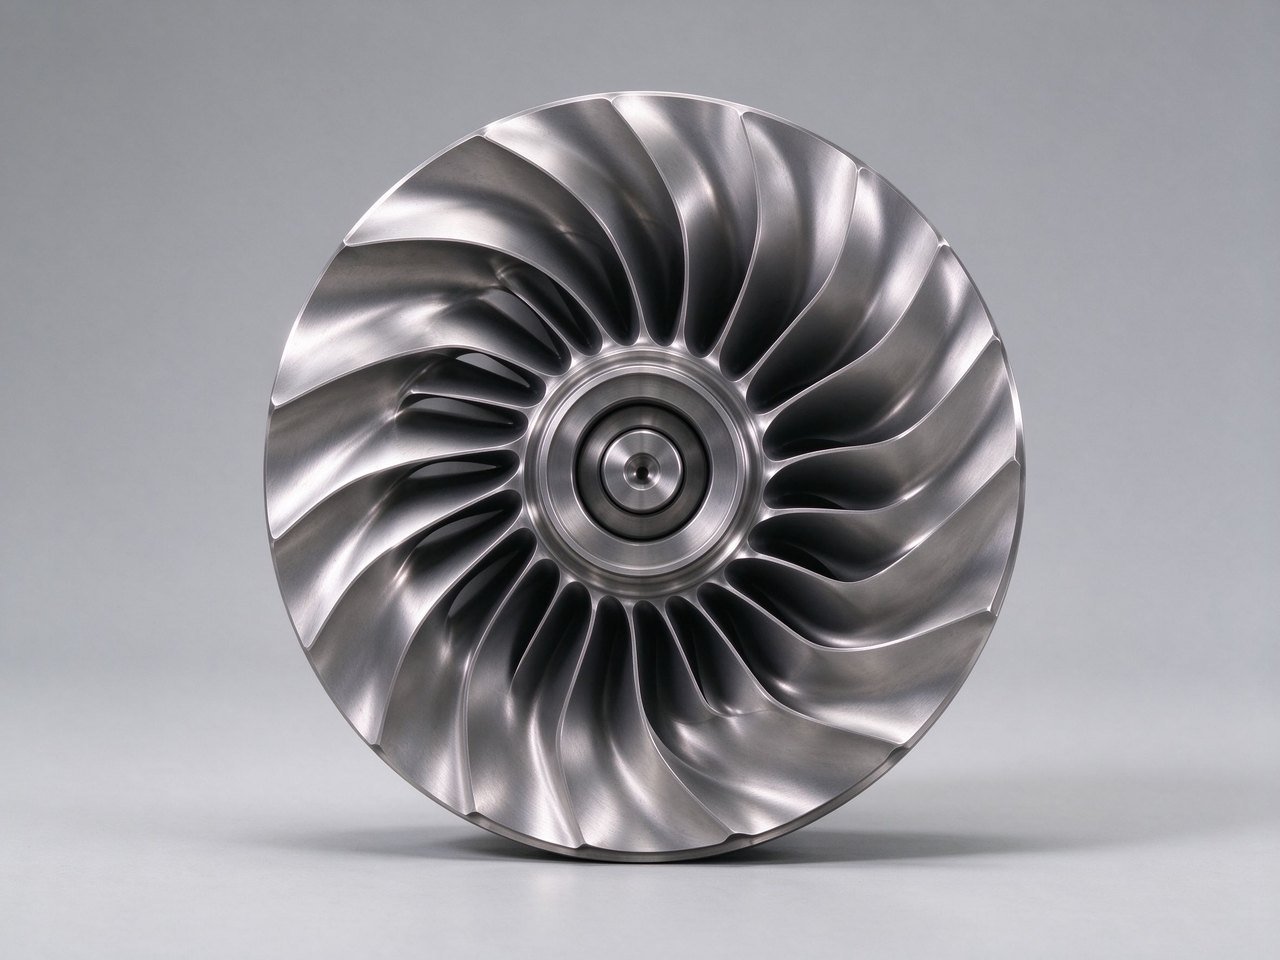
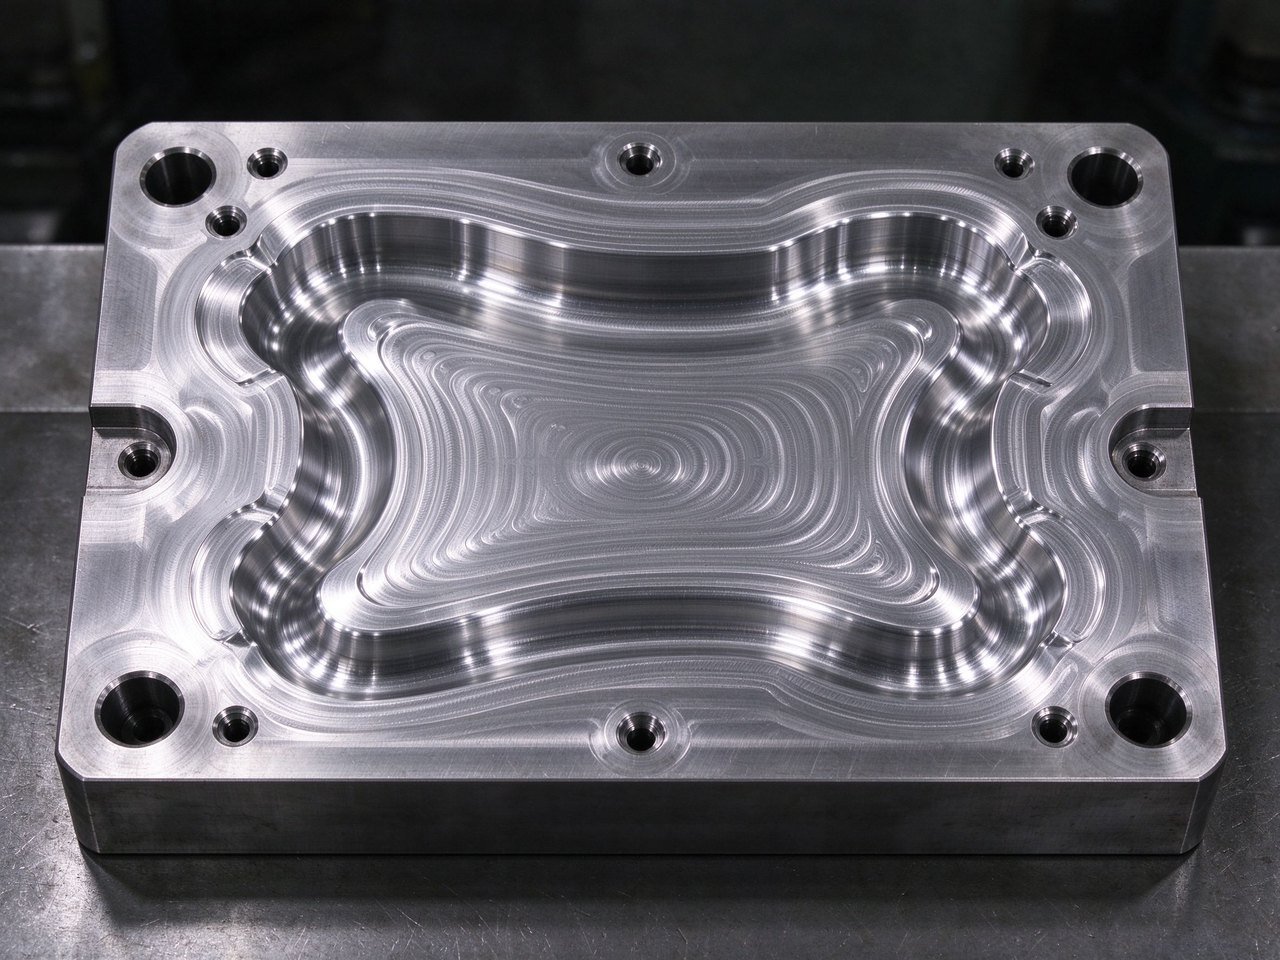
所有零件均為來圖/OEM 定制。以下為我們五軸聯動與定位加工能力中具代表性的零件。
需要其他合金、表面處理或更高數量?請發送 STEP、STP、IGS、DWG 或 PDF 檔案,24 小時內報價。
我們依您的應用需求,由廠內或合格配合廠商執行指定標準或 Ra 值的表面處理。
鋁合金本色、著色或硬陽極氧化表面,提升耐蝕與耐磨性,含黑色、紅色、藍色美觀處理,並對精密孔位遮蔽。
檸檬酸/硝酸鈍化與電解拋光,用於不鏽鋼與鈦合金的醫療、食品及耐蝕關鍵零件,加工後重建鈍態層。
均勻細緻的噴砂或拉絲表面,去除刀痕,在殼體與外露件上呈現一致、低反光的美觀質感。
機械拋光至低 Ra 值,用於模具面、葉輪與外觀件,拋紋方向受控並量測粗糙度。
PVD、DLC、粉末噴塗、鐵氟龍(PTFE)含浸與鎳/鐵氟龍電鍍,用於耐磨脫模、抗咬合與低摩擦場合。
標準加工表面並指定 Ra(典型 Ra 0.8–1.6),更高表面要求以精修刀路達成並以量測驗證。
| 項目 | 能力 |
|---|---|
| 工藝 | 五軸聯動、3+2 定位加工、五面銑削、三軸/四軸銑削、鑽孔、攻牙、螺紋銑削,並支援車銑複合 |
| 材質 | 鋁合金 6061/7075、鈦合金 Ti-6Al-4V、Inconel、不鏽鋼 304/316/17-4、鋼/工具鋼、黃銅、紫銅、PEEK/PEI/PPS——認證材料 |
| 公差 | 標準 ISO 2768-mK;關鍵特徵 ±0.01 mm;多面幾何具高定位精度 |
| 零件尺寸 | 從小型葉輪與醫療零件,到轉台式五軸中心上的大型機器人與航太結構件 |
| 表面粗糙度 | 典型 Ra 0.8;可陽極氧化、鈍化、拋光、噴砂、拉絲或塗裝至指定 Ra/標準 |
| 文件 | 材質證明 EN 10204 3.1、首件檢驗、CMM 尺寸報告、材質完整可追溯 |
| 數量 | 單一原型 · 小批量 · 大批量生產;無固定起訂量 |
| 交期 | 原型 7–12 個工作日(複雜幾何);批量依數量、合金與表面處理而定 |
| 運輸 | DHL/FedEx/UPS、空運或海運;對美國、德國、法國、義大利、西班牙、澳洲及全球可做 EXW、FOB 或 DDP |
為無法以三軸機具高效生產的產業,提供複雜、多面與自由曲面零件。
以鈦合金、鋁合金與 Inconel 製作葉輪、葉盤、渦輪與結構件,具完整追溯與文件。
植入物與手術器械零件,具複雜有機曲面、鈍化拋光表面與材質認證。
機械手臂結構、手腕殼體、關節與手臂末端工具,軸承孔準確、貼合面可直接組裝。
鋁合金與鈦合金高效能葉輪、支架與懸吊零件,以輕量化為最佳化目標。
泵浦與渦輪葉輪、葉片與熱端零件,須採用連續五軸刀路與耐熱合金。
帶深腔與細緻 3D 曲面的曲面注塑與壓鑄模具、電極與治具,以更少裝夾完成加工。
請發送 3D 模型與需求——我們工程團隊會在 24 小時內回覆(週一至週六)。